Máy chiết rót & đóng gói
Cách tính công suất máy chiết rót và cân bằng dây chuyền cho xưởng nước đóng chai
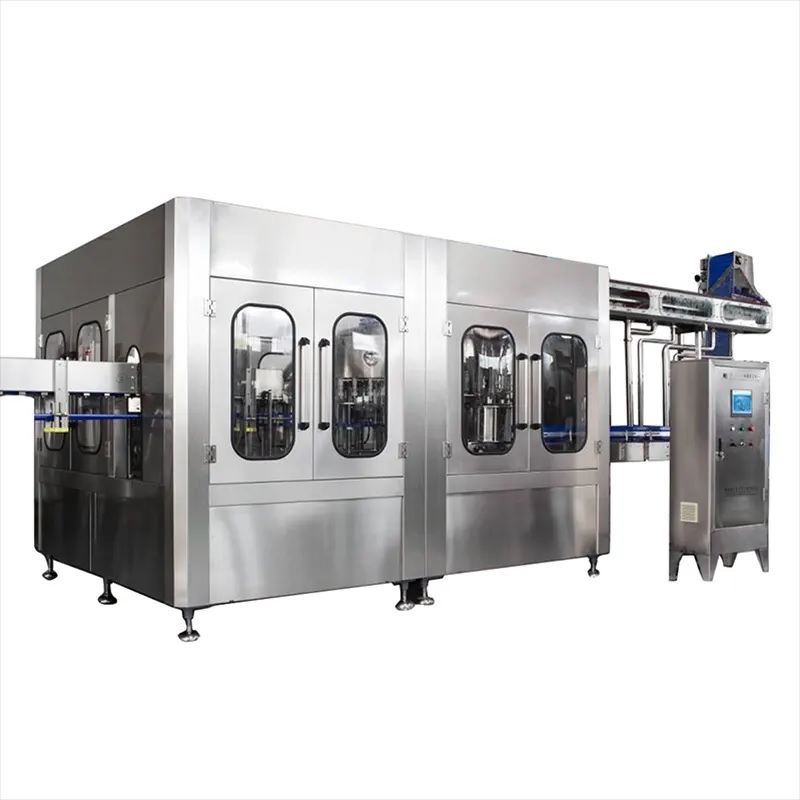
Nhiều xưởng nước đóng chai rơi vào một tình huống giống nhau: mua máy chiết rót theo cảm giác, chạy thử thấy sản lượng thấp hơn dự kiến, rồi lần lượt phải nâng cấp thêm thiết bị phía sau. Nguyên nhân thường không nằm ở máy chiết, mà ở cách tính công suất ban đầu và sự lệch nhịp giữa các thiết bị trong dây chuyền.
Bài viết này trình bày cách tính công suất máy chiết rót từ sản lượng cần đạt, cách cộng hao hụt cho từng công đoạn, và cách cân bằng tốc độ giữa máy thổi chai, máy chiết rót, máy đóng nắp, máy dán nhãn theo từng quy mô xưởng. Các phép tính dùng số liệu minh họa dễ làm theo; thông số thực tế của từng model bạn vẫn cần đối chiếu với tài liệu của nhà sản xuất trước khi chốt phương án.
Bắt đầu từ sản lượng cuối cùng, không phải từ máy chiết
Sai lầm phổ biến nhất là chọn máy chiết rót trước rồi mới tính những công đoạn còn lại. Theo logic sản xuất, phải đi từ con số bán được: mỗi ngày bạn cần bán ra bao nhiêu chai, vận hành bao nhiêu ca, mỗi ca bao nhiêu giờ hiệu dụng.
Ví dụ một xưởng đặt mục tiêu 16.000 chai 500ml mỗi ngày, chạy một ca. Số giờ hiệu dụng trong một ca không phải 8 giờ, mà phải trừ thời gian vệ sinh đầu ca, chuyển đổi sản phẩm, tiếp liệu phôi chai và thời gian xe nâng, nhân sự di chuyển. Thực tế một ca đóng chai thường chỉ còn 6 đến 7 giờ máy chạy liên tục. Lấy 6,5 giờ, sản lượng cần đạt là:
- Theo giờ chính xác: 16.000 ÷ 6,5 ≈ 2.462 chai/giờ.
- Cộng vùng dự phòng 10% để tránh chạy máy ở mức 100%: 2.462 × 1,1 ≈ 2.700 chai/giờ.
Con số 2.700 chai/giờ, tương đương khoảng 1.350 lít nước đóng chai mỗi giờ với chai 500ml, chính là mốc để bắt đầu tính công suất từng thiết bị. Nếu bài toán của bạn là 3.000 chai mỗi ngày hay 60.000 chai mỗi ngày, chỉ cần thay con số và chạy lại theo đúng trình tự dưới đây.
Công thức chọn công suất máy chiết rót
Công suất máy chiết rót được ghi trong tài liệu dưới dạng số chai mỗi giờ, thường kèm một dung tích chai cụ thể. Điều cần nhớ: cùng một máy, chai càng to thì tốc độ càng giảm, vì thời gian chiết và mặt bằng bánh chuyền thay đổi theo dung tích. Một máy ghi 3.000 chai/giờ cho chai 500ml không có nghĩa là cũng đạt 3.000 chai 2 lít mỗi giờ.
Cách tính an toàn gồm ba bước:
- Công suất nhu cầu = sản lượng ngày ÷ giờ hiệu dụng × (1 + hao hụt). Hao hụt hợp lý 10–15% cho xưởng mới, bao gồm chai lỗi, chai kẹt và các dừng ngắn để kiểm tra.
- Công suất máy cần chọn ≥ công suất nhu cầu, ưu tiên chọn máy có dư 20–30% để còn dư địa tăng số ca hoặc tăng sản lượng mà không phải thay thiết bị.
- Đối chiếu theo dung tích chai thật của bạn với biểu đồ công suất của nhà sản xuất, không chỉ với con số ghi trên trang sản phẩm.
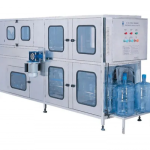
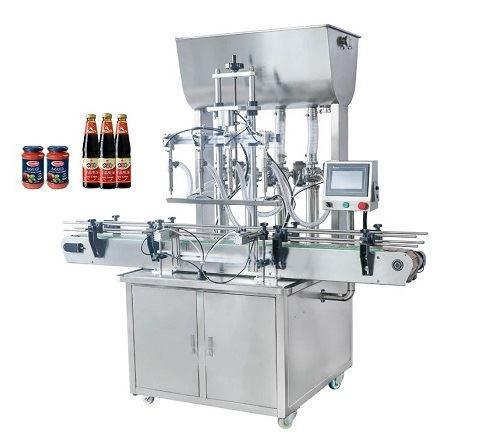
Áp cho ví dụ trên: nhu cầu 2.462 chai/giờ, cộng hao hụt 12% ≈ 2.760 chai/giờ, thêm vùng dự phòng → nên nhắm nhóm máy đạt khoảng 3.000 chai 500ml mỗi giờ. Ở dây chuyền tự động, cấp công suất này thuộc các dòng 3-trong-1 gộp rửa chai, chiết rót và đóng nắp vào cùng một khung, điển hình như máy chiết rót nước đóng chai CGF18-18-6 năng suất 8.000 chai/giờ — phù hợp xưởng chạy hai ca hoặc cần dư địa tăng trưởng mạnh.
Với xưởng nhỏ chạy bán tự động, không cần nhắm đến nhóm tự động ngay. Cặp máy chiết rót chai bán tự động APB250 và máy chiết rót 4 vòi bán tự động APB350 phục vụ tốt cho sản lượng vài trăm đến hơn 1.000 chai mỗi giờ, chi phí đầu tư ban đầu thấp hơn nhiều và dễ vận hành với người mới.
Tính hao hụt đầu dây: máy thổi chai
Dây chuyền đóng chai PET thường bắt đầu ở máy thổi chai, không phải máy chiết rót. Phôi PET được nung và thổi thành chai, và đây là công đoạn dễ sinh hao hụt nhất: chai thổi méo, chai kẹt trong khuôn, cổ chai biến dạng đều phải loại bỏ trước khi vào máy chiết, vì chai hỏng lọt vào chiết sẽ gây kẹt trục và làm dừng cả dây chuyền.
Quy tắc thực tế: công suất máy thổi chai nên vượt công suất máy chiết rót ít nhất 15–20%. Nếu máy chiết cần 3.000 chai/giờ, máy thổi nên đạt khoảng 3.500–3.600 chai/giờ sau khi trừ chai loại. Tính như vậy có hai lợi ích rõ:
- Máy thổi chạy ở tốc độ vừa phải, chai thổi ra ổn định hơn về độ dày thành chai, nhờ đó chiết và dán nhãn êm hơn.
- Trong khung giờ cao điểm, khi máy chiết tăng tốc, nguồn chai phía trước không bị đuối.
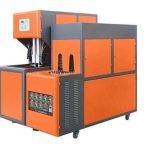
Chi tiết về cấu tạo và lựa chọn theo quy mô, bạn có thể đọc bài máy thổi chai nhựa PET là gì và bài dành cho xưởng nhỏ máy thổi chai PET bán tự động. Với xưởng quanh 2.000–3.000 chai/giờ, nhóm bán tự động vẫn đáp ứng nếu nhân sự chủ động nạp phôi; từ khoảng 4.000 chai/giờ trở lên, trục tự động mới thực sự hiệu quả.
Cân bằng phía sau: đóng nắp, dán nhãn, đóng gói
Sau chiết, dây chuyền chưa kết thúc ở máy đóng nắp. Ba công đoạn cần so cùng một mốc công suất:
- Đóng nắp: nên chọn bằng hoặc nhỉnh hơn máy chiết, vì chai chưa đóng nắp không thể để chờ lâu. Nếu máy chiết chạy 3.000 chai/giờ mà máy đóng nắp chỉ đạt 2.500, phần chai dư phải xếp chờ, tốn mặt bằng và ảnh hưởng vệ sinh.
- Dán nhãn: nếu chủ động chạy nhãn riêng theo từng lô, máy dán nhãn có thể chậm hơn chút và bổ sung sau; nếu chạy liền khối trên băng tải thì dán nhãn phải bằng tốc độ chiết, vì chai dồn trên băng làm cả dây ứ lại.
- Đóng gói: đóng thùng, màng co hoặc đóng thùng carton thường xử lý nhiều chai một lần nên ít cản dây; nhưng cần quy đổi tốc độ theo số chai tương đương, không chỉ theo số thùng.
Nguyên tắc dễ nhớ: tốc độ về phía cuối dây được phép lệch nhẹ, nhưng không công đoạn nào sau chiết được chậm hơn chiết trong thời gian dài. Ở hệ 3-trong-1 và 6-trong-1, các công đoạn này đã gói chung trong một trục, nên việc cân bằng chuyển sang các ràng buộc về cổ chai, đặc tính phôi và cách chuyển chai giữa các trạm cho đúng nhau.
Đo thời gian hiệu dụng, đừng tin giờ danh định
Con số công suất trên giấy đến từ điều kiện lý tưởng. Trên thực tế, hãy theo dõi hai nhịp thời gian:
- Thời gian chạy máy chính: từ lúc băng chuyền chạy liên tục đến khi dừng vì thiếu phôi, thiếu nước, thiếu nắp hoặc lỗi cảm biến.
- Thời gian phụ trợ: vệ sinh đầu ca và cuối ca, cân chỉnh định lượng khi đổi sản phẩm, thu dọn chai lỗi.
Theo dõi suốt một tuần, ghi lại mỗi lần dừng ngắn 2–5 phút: thiếu nước ở bồn cấp, đã đến giờ mà phôi chưa được nạp, tạm dừng lấy mẫu. Những dừng này cộng lại có thể chiếm 15–25% thời gian làm việc, và phần lớn giải quyết được bằng cách tổ chức lại việc nạp phôi, chuẩn bị nắp và nhãn trước mỗi ca — không cần đầu tư thêm thiết bị.
Ví dụ cân bằng một dây chuyền trọn bộ
Lấy lại ví dụ xưởng mục tiêu 16.000 chai 500ml mỗi ngày, một ca 6,5 giờ hiệu dụng:
- Cần đạt: khoảng 2.500 chai/giờ chính xác, nhắm chọn thiết bị 3.000 chai/giờ.
- Máy thổi chai: ≥ 3.500 chai/giờ sau hao hụt, hoặc hai máy bán tự động phối hợp.
- Rửa, chiết rót, đóng nắp: máy tự động 3-trong-1 đạt từ 3.000 chai/giờ trở lên, hoặc máy bán tự động APB350 với nhân sự nạp chai liên tục.
- Dán nhãn: nếu dán trước đóng gói, chọn máy đạt tương đương 3.000 chai/giờ; vùng sản lượng cao hơn có dòng máy dán nhãn chai tròn tự động APS4000.
- Đóng gói: đóng thùng hoặc màng co tại tốc độ quy đổi tương đương theo chai.
Nếu quy mô của bạn nhỏ hơn nhiều — ví dụ vài nghìn chai mỗi ngày — hãy thay 16.000 bằng con số thật của xưởng và chạy lại phép tính; kết quả thường cho thấy một máy bán tự động cộng ít thao tác tay là đủ, và đó cũng là phương án hoàn vốn nhanh nhất.
Ba lỗi cân bằng dây chuyền hay gặp nhất
Chọn cả dây theo công suất đỉnh của một công đoạn
Nhiều xưởng mua máy chiết chạy nhanh vì sợ thiếu sản lượng, nhưng bỏ qua việc máy thổi chỉ thổi đủ chai vừa dùng. Kết quả: máy chiết chờ nguyên liệu, áp lực ở bồn cấp tụt xuống, chất lượng chiết không đều giữa các chai. Quy tắc: nâng tốc độ công đoạn nào phải kiểm tra thiết bị phía sau của công đoạn đó đã theo kịp chưa.
Quên tính nhân lực ở các khâu còn chạy tay
Bán tự động giúp chi phí thấp, nhưng nếu nhiều thao tác phụ — đặt nắp, gạt chai, đóng thùng — cần người thường trực, nhân sự sẽ không đủ cho khâu thổi phôi phía trước. Hãy quy nhân lực thành một dạng công suất của dây chuyền, quy đổi về chai/giờ, không chỉ tính theo thao tác.
Không trừ giờ hiệu dụng khi lập kế hoạch
Đặt mục tiêu 4.000 chai/giờ × 8 giờ = 32.000 chai mỗi ngày mà quên trừ thời gian vệ sinh, chuyển đổi sản phẩm, lấy mẫu kiểm tra. Kế hoạch này gần như không thể đạt ngay ở những ngày đầu; nhân sự bị ép tốc độ, và khi đó chất lượng thường là thứ bị hy sinh trước.
Kiểm chứng trước khi chốt phương án
Trước khi chốt đơn đặt máy, hãy nhờ nhà cung cấp chạy thử với chính chai và phôi của bạn, và đo ba chỉ số thay vì tin công suất danh định:
- Số chai mỗi giờ trung bình trong 60 phút, không tính giai đoạn vừa bật máy.
- Tỷ lệ chai loại ở máy thổi và tỷ lệ chai phải nạp lại ở máy chiết.
- Lượng nước và thời gian làm sạch khi chuyển đổi giữa hai sản phẩm.
Ba con số này giúp bạn so sánh các phương án công bằng hơn nhiều so với việc so công suất lý thuyết trong tài liệu.
Kết luận
Công suất máy chiết rót chỉ đúng khi được tính từ sản lượng cần bán ra, cộng hao hụt đủ cho chai và thời gian hiệu dụng, đồng thời được cân bằng với tốc độ máy thổi chai cùng các công đoạn phía sau. Hãy xác định công suất nhu cầu trước, rồi mới chọn model cụ thể, và kiểm chứng bằng chạy thử với chai thật của xưởng.
Nếu bạn cần tính nhanh một phương án theo sản lượng cụ thể của xưởng mình, hãy liên hệ An Đạt Phát qua hotline 0988.985.126 hoặc email maydaviensach@gmail.com, gửi kèm dung tích chai và sản lượng mục tiêu hằng ngày. Bạn cũng có thể xem toàn bộ danh mục máy chiết rót hoặc các công trình thực tế An Đạt Phát đã triển khai để đối chiếu với quy mô xưởng tương tự.