Máy chiết rót & đóng gói
Bảo trì, vệ sinh & hiệu chuẩn máy chiết rót
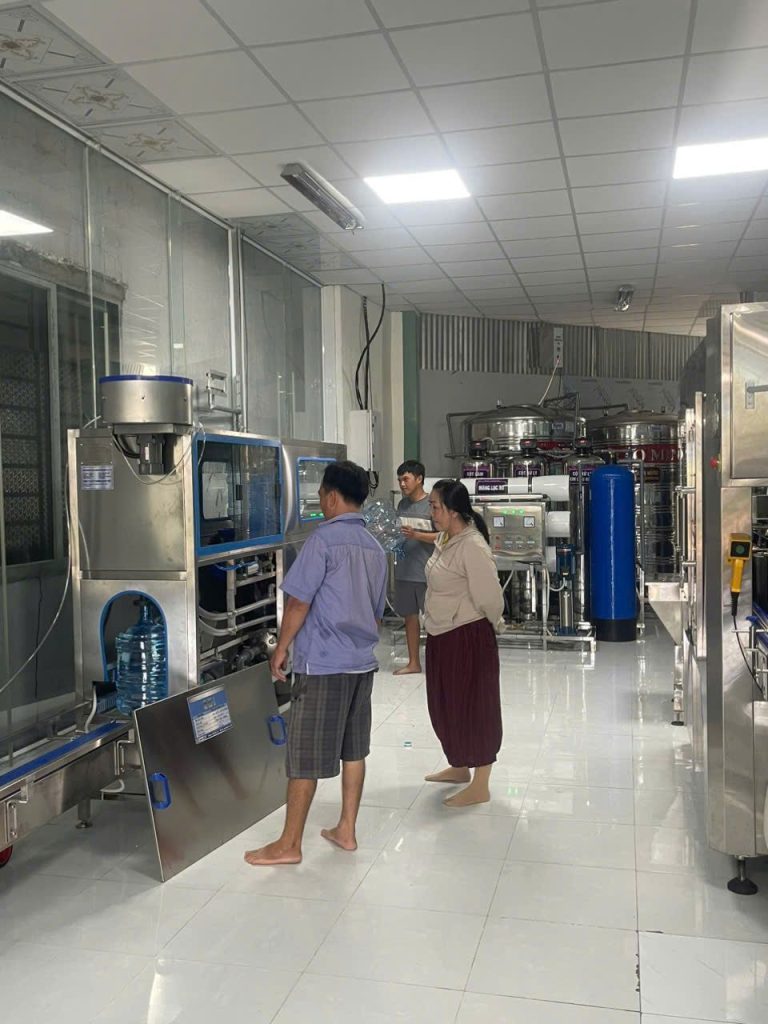
Máy chiết rót có thể vận hành suốt nhiều năm, nhưng độ chính xác và độ sạch của sản phẩm phụ thuộc rất nhiều vào việc bảo trì. Một van bị kẹt cặn, gioăng đã chai hay vòi mòn có thể làm thể tích rót thay đổi và tạo điều kiện cho vi sinh vật phát triển. Nhiều sự cố được xem là lỗi máy thực ra bắt nguồn từ việc bảo trì không đều.
Bảo trì tốt không cần quy trình quá phức tạp. Quan trọng là có lịch rõ ràng, người phụ trách cụ thể và ghi chép lại mọi lần kiểm tra. Khi có lịch, bạn dễ phát hiện bất thường từ sớm và tránh được việc dừng máy đột ngột giữa ca sản xuất.
Bài viết này hướng dẫn lịch bảo trì theo ngày, tuần và tháng, quy trình vệ sinh tại chỗ (CIP), cách hiệu chuẩn định lượng và cách xử lý các lỗi thường gặp như nhỏ giọt hoặc sai thể tích.
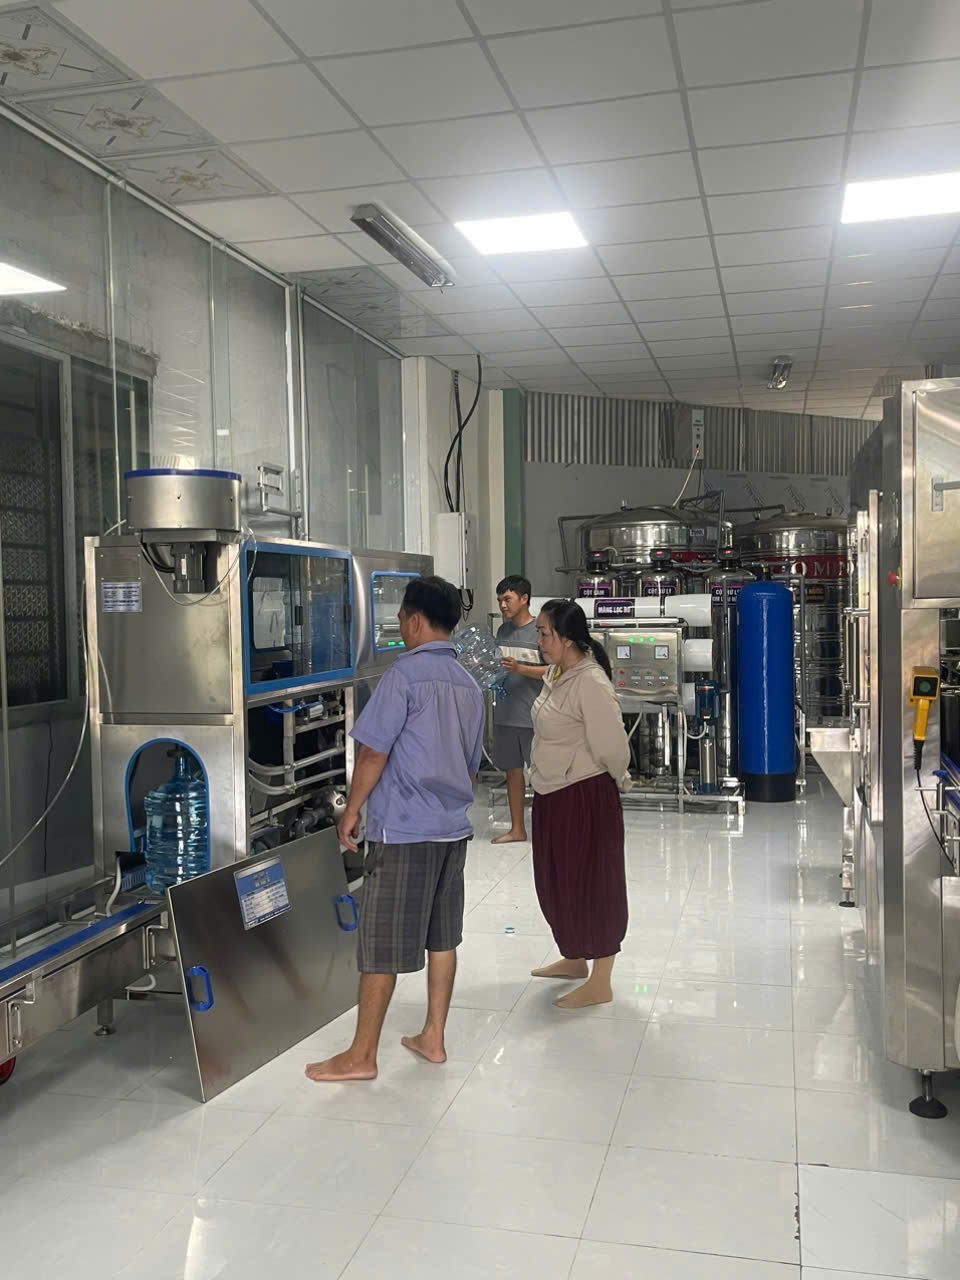
Lịch bảo trì ngày, tuần, tháng
Lịch bảo trì nên chia theo tần suất sử dụng và mức độ tiếp xúc với sản phẩm. Với máy chạy nhiều ca, nên rút ngắn các chu kỳ này. Dưới đây là khung tham khảo mà bạn có thể điều chỉnh theo khuyến cáo của nhà sản xuất thiết bị.
| Chu kỳ | Hạng mục kiểm tra | Mục đích |
|---|---|---|
| Hằng ngày | Rửa và tráng các bộ phận tiếp xúc sản phẩm; kiểm tra rò rỉ ở mối nối, van và vòi; quan sát tủ điện, đèn báo và cảm biến | Ngăn cặn tích tụ và phát hiện sớm sự cố |
| Hằng tuần | Tháo và kiểm tra gioăng, vòng đệm, đầu vòi; kiểm tra độ kín của van một chiều; vệ sinh lọc thô nếu có | Giảm nguy cơ nhỏ giọt và nhiễm bẩn |
| Hằng tháng | Hiệu chuẩn định lượng; kiểm tra bơm, độ mòn của piston hoặc màng bơm; siết lại bulông khung đỡ; kiểm tra dây điện và đầu nối | Duy trì độ chính xác và độ an toàn |
Ngoài lịch định kỳ, bạn nên ghi nhật ký bảo trì gồm ngày thực hiện, người thực hiện, hạng mục đã kiểm tra và kết quả. Nhật ký giúp đánh giá xem một chi tiết hỏng có lặp lại hay không, từ đó điều chỉnh chu kỳ phù hợp hơn.
Một điểm thường bị bỏ qua là bảo trì phải bắt đầu từ khâu chuẩn bị. Nguyên liệu, nước rửa và khí nén cấp cho máy cần ổn định. Nếu nước rửa có cặn hoặc khí nén lẫn dầu, các bộ phận tiếp xúc sẽ bẩn nhanh hơn dù lịch vệ sinh vẫn được thực hiện đúng. Vì vậy, khi lập lịch bảo trì, hãy kiểm tra luôn nguồn cấp đi kèm máy.
Nếu bạn đang vận hành nhiều máy cùng lúc, nên tách riêng nhật ký cho từng máy và đặt tên ký hiệu rõ ràng trên mỗi thiết bị. Cách làm này giúp người thay ca nhanh chóng nắm được tình trạng máy mà không phải hỏi lại người trước.
Checklist hằng ngày gọn nhẹ
- Xả hết sản phẩm còn sót trong bồn chứa và đường ống trước khi tắt máy.
- Tháo các bộ phận tiếp xúc có thể tháo rời, rửa bằng nước sạch rồi tráng lại.
- Lau khô bề mặt máy, không để nước đọng ở khung và tủ điện.
- Ghi lại mọi tiếng kêu, rung lắc hoặc thay đổi áp suất bất thường.
Vệ sinh CIP: rửa tại chỗ
CIP (Clean-In-Place) là phương pháp vệ sinh hệ thống mà không cần tháo rời toàn bộ máy. Dung dịch làm sạch được bơm tuần hoàn qua đường ống và bề mặt tiếp xúc, sau đó tráng bằng nước sạch. Với máy chiết rót có đường ống dài hoặc nhiều góc uốn, CIP giúp làm sạch đồng đều hơn so với rửa thủ công.
Một chu trình CIP thường gồm bốn bước: tráng sơ bằng nước để loại bỏ cặn lớn, rửa bằng dung dịch kiềm để phân hủy chất hữu cơ như đường và protein, rửa bằng dung dịch axit để loại bỏ cặn khoáng, và cuối cùng tráng lại bằng nước sạch cho đến khi không còn mùi hóa chất. Nồng độ và nhiệt độ của từng dung dịch nên tuân theo khuyến nghị của nhà sản xuất hóa chất và thiết bị.
Lưu ý quan trọng là không trộn lẫn các loại hóa chất khác nhau trong cùng một chu trình và luôn đọc kỹ hướng dẫn an toàn trên nhãn. Sau khi rửa, nên kiểm tra nước tráng cuối cùng để chắc chắn không còn dư lượng hóa chất trước khi chạy sản phẩm.
Hiệu chuẩn định lượng
Hiệu chuẩn là bước xác nhận thể tích rót thực tế khớp với giá trị cài đặt. Theo thời gian, độ nhớt của sản phẩm, nhiệt độ môi trường, độ mòn của bơm hoặc sự thay đổi của áp lực đầu vào đều có thể làm lệch kết quả. Vì vậy, nên hiệu chuẩn định kỳ và mỗi khi thay đổi sản phẩm hoặc loại bao bì.
Cách làm phổ biến là rót thử liên tiếp nhiều lần, chẳng hạn mười đến hai mươi mẫu, vào bình chia vạch hoặc cân trên cân điện tử đã kiểm định. Sau đó tính giá trị trung bình và độ lệch so với dung tích danh định. Nếu độ lệch vượt ngưỡng cho phép theo quy định nội bộ của cơ sở, hãy điều chỉnh thời gian bơm, lưu lượng hoặc số xung của bộ điều khiển rồi thử lại.
Hãy ghi lại kết quả hiệu chuẩn cùng ngày tháng và điều kiện thử nghiệm. Khi có khiếu nại về dung tích, hồ sơ này giúp bạn chứng minh máy vẫn hoạt động trong ngưỡng cho phép.
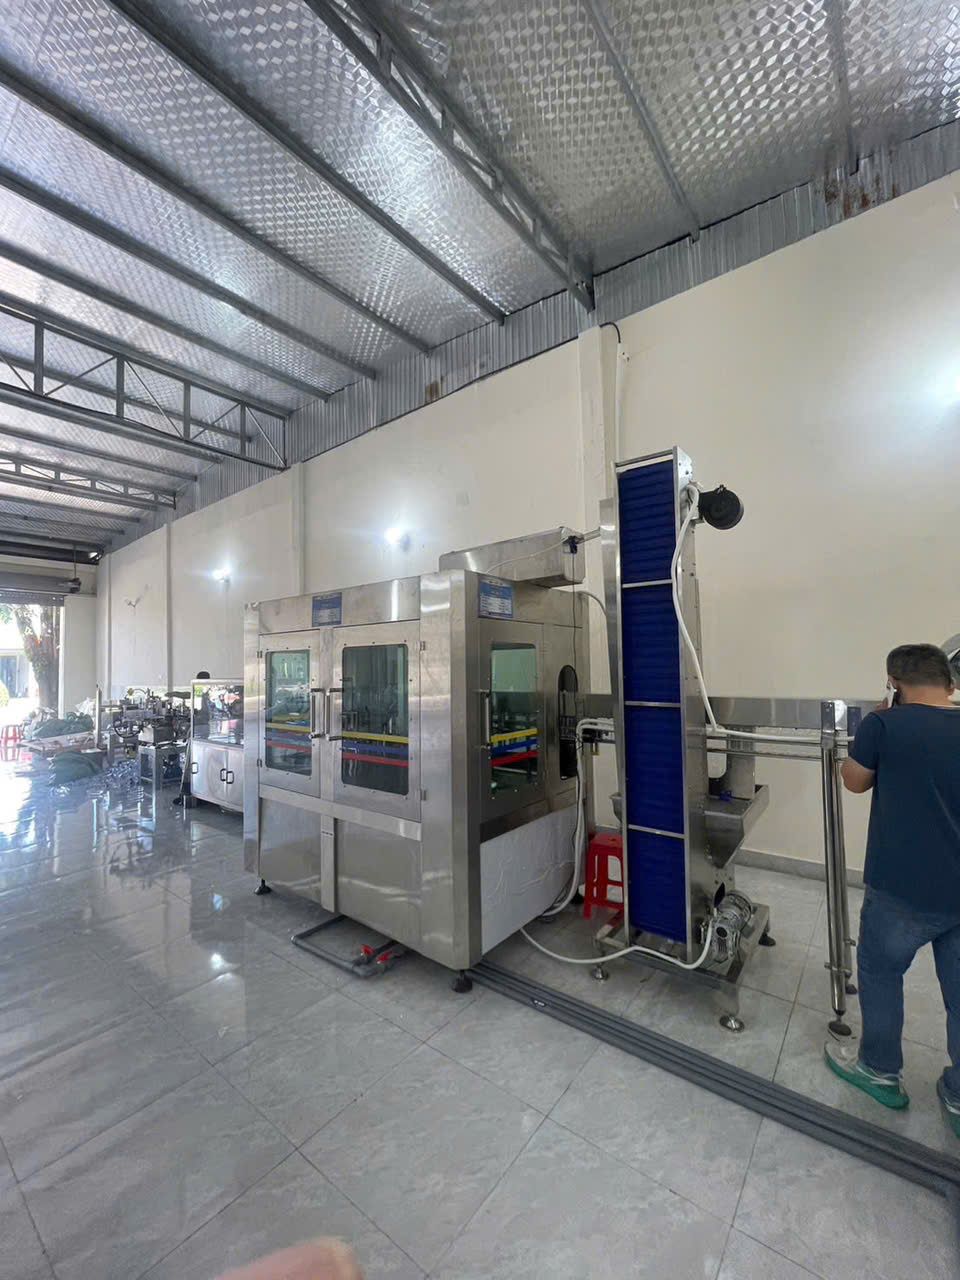
Lỗi nhỏ giọt, sai thể tích và cách khắc phục
Hai lỗi phổ biến nhất là nhỏ giọt sau khi ngắt và sai thể tích giữa các chai. Hai lỗi này thường có nguyên nhân khác nhau nhưng đều có thể kiểm tra theo từng bước.
Nhỏ giọt sau khi ngắt
Nguyên nhân thường gặp là gioăng vòi đã chai hoặc có cặn, lò xo van yếu, hoặc van một chiều không đóng kín. Cách xử lý là tháo vòi, làm sạch và thay gioăng nếu có dấu hiệu nứt, biến dạng. Nếu van vẫn rò, cần kiểm tra lò xo và bề mặt làm kín của van.
Sai thể tích giữa các chai
Nguyên nhân có thể là bọt khí trong đường ống, áp lực đầu vào dao động, bơm bị mòn hoặc cảm biến mức sai vị trí. Hãy kiểm tra đường ống hút xem có hở khí không, đảm bảo nguồn cấp ổn định và hiệu chuẩn lại bộ điều khiển. Nếu sai số chỉ xảy ra ở một vòi, khả năng cao là vòi đó bị tắc hoặc bị mòn cục bộ.
Bảng tra nhanh
| Hiện tượng | Nguyên nhân có thể | Cách kiểm tra |
|---|---|---|
| Nhỏ giọt sau khi đóng van | Gioăng chai, lò xo yếu, cặn ở đầu vòi | Tháo vòi, quan sát gioăng và lò xo, rửa sạch |
| Thể tích cao hoặc thấp đều | Cài đặt sai, lưu lượng thay đổi | Rót thử và hiệu chuẩn lại |
| Thể tích dao động mạnh | Bọt khí, áp lực đầu vào không ổn định | Kiểm tra đường hút, lắp van xả khí, ổn định nguồn cấp |
| Một vòi rót khác biệt | Vòi bị tắc hoặc mòn cục bộ | Tháo vòi đó, làm sạch hoặc thay thế |
| Máy kêu lớn bất thường | Bơm khô, ổ đỡ mòn, bulông lỏng | Kiểm tra mức chất lỏng, siết bulông, kiểm tra ổ đỡ |
Khi lỗi không xử lý được bằng các bước trên, đừng cố tháo rời máy khi chưa hiểu cấu tạo. Hãy ghi lại hiện tượng, thời điểm xảy ra và các thao tác đã thử rồi liên hệ kỹ thuật viên để được hỗ trợ đúng hướng.
Kết luận và lời khuyên
Bảo trì máy chiết rót không phải là công việc tốn kém nếu được lên kế hoạch từ đầu. Lịch hằng ngày, tuần và tháng kết hợp với CIP và hiệu chuẩn định kỳ sẽ giúp máy vận hành ổn định, sản phẩm đồng đều và hạn chế rủi ro nhiễm bẩn. Quan trọng nhất là duy trì nhật ký để theo dõi và cải thiện liên tục.
Nếu cơ sở cần tư vấn về lịch bảo trì hoặc đang gặp lỗi thường xuyên, bạn có thể tham khảo danh mục máy chiết rót và dây chuyền chiết rót của An Đạt Phát. Bạn cũng có thể xem thêm các công trình thực tế để tham khảo cách bố trí và vận hành dây chuyền. Liên hệ hotline 0988.985.126 hoặc email maydaviensach@gmail.com để được hỗ trợ.
Nếu bạn đang cân nhắc thay thế hoặc nâng cấp, hãy tham khảo máy chiết rót chai tự động 3 trong 1 APS1500 hoặc máy chiết rót bán tự động APB500 để chọn cấu hình phù hợp với sản lượng và loại sản phẩm. Với nhu cầu đóng bình, bạn có thể xem thêm máy chiết rót đóng bình Vinaro APS600.