Máy chiết rót & đóng gói
Kiểm soát chất lượng sau chiết rót: Soi đèn, cân kiểm và truy xuất lô sản xuất
Nhiều xưởng đóng chai đầu tư tốt cho công đoạn lọc nước và máy chiết rót, nhưng dừng ở ngưỡng cửa cuối cùng: chai đã chiết và đóng nắp và được đưa thẳng vào kho. Phần giá trị của công đoạn kiểm soát chất lượng sau chiết nằm ở đây — phát hiện chai lỗi trước khi chúng đến tay đại lý, và giữ được bằng chứng cho từng lô khi khách hàng khiếu nại hoặc khi cần công bố sản phẩm. Vì vậy, kiểm soát sau chiết không phải việc phụ thêm, mà là công đoạn bảo vệ chính sản lượng đã bỏ công tạo ra.
Bài viết trình bày bốn mảng hay áp dụng tại xưởng nhỏ đến vừa: soi đèn kiểm tra dị vật và chất lượng chai, cân kiểm định lượng, giữ mẫu theo lô, và tổ chức truy xuất sản xuất. Các thông số cụ thể bạn cần theo tiêu chuẩn và quy định hiện hành của sản phẩm mình, cả hạ tầng tiêu dùng và quy định ngành.
Vì sao kiểm sau chiết là công đoạn bắt buộc
Khi chai đang mở và chưa chiết, rủi ro lớn nhất là mất vệ sinh. Khi chai đã chiết và đóng nắp, rủi ro lớn nhất là sản phẩm không đạt đến tay người dùng: mức chai thiếu, chai có dị vật, chai nắp không kín, chai nhãn sai. Những lỗi này đều thu được bằng cách kiểm tra nhẹ nhàng trước khi xuất kho, và chi phí phát hiện tại xưởng luôn thấp hơn nhiều chi phí thu hồi sau khi hàng đã rời kho.
Một khía cạnh khác thường bị bỏ qua: kiểm soát sau chiết là hành động thiết lập bằng chứng. Khi đại lý phản hồi chai nào đó có vấn đề, xưởng cần hồi đáp với bằng chứng: lô đó thực hiện ngày nào, máy nào chạy, tiêu chuẩn gì được áp dụng, mẫu lô đó còn hay không. Không có cấu trúc này, khiếu nại mỗi lần sẽ trở thành tranh luận lời nói, và danh tiếng xưởng bị tổn hại chậm nhưng dai dẳng.
Soi đèn: kiểm tra dị vật và chất lượng chai
Soi đèn là bước đơn giản nhất nhưng không thể thay thế: chai đi qua một khung đèn nền, người kiểm tra nhìn thấy mức nước, màu sắc, dị vật lơ lửng, nắp không kín. Tổ chức bước này:
- Đèn nền sáng vừa đủ: đèn trần thông thường không đủ giúp tìm thấy dị vật nhỏ; khung soi nên có đèn riêng, nền tối phía sau chai khi đặt lên.
- Tốc độ chai đi qua phải đủ thấp cho người kiểm soát nhìn thấy; nếu băng chuyền nhanh, có thể tổ chức kiểm tra theo mẫu theo ngẫu nhiên nhiều giai đoạn trong ca.
- Hai loại lỗi cần chú ý: sai mức chai (chai thiếu nước hoặc quá đầy), tồn tại dị vật, nắp không kín (nhận ra bằng góc so của mặt nắp), chai có bọt quá nhiều ở các sản phẩm nào đó.
- Xử lý chai lỗi: đặt vào khu riêng rõ ràng, ghi lô; tuyệt đối không trà trộn chai đã loại với chai còn chờ kiểm tra.
Bước soi đèn hiệu quả nhất khi nhân sự được luân phiên — kiểm tra khoảng 15–20 phút liên tục dễ bỏ sót và mỏi mắt, nên chia cá qua ca hoặc thay bộ người kiểm tra định kỳ.
Cân kiểm định lượng
Kiểm định lượng qua cân là biện pháp khách quan duy nhất để quyết định có lỗi chênh thể tích hay không. Cách tổ chức theo thực tế:
- Đầu mỗi ca cân 5–10 chai liên tiếp, ghi kết quả vào nhật ký của lô;
- Trong ca, ở giờ đầu, giờ giữa, giờ cuối lấy mẫu lại theo cùng cách;
- Khi đổi sản phẩm, đổi chai hoặc hiệu chỉnh máy, cân kiểm lại từ đầu;
- Ghi khối lượng của từng chai, không chỉ ghi “đạt/không đạt”.
Mục tiêu của việc ghi số liệu: nếu chênh lệch tăng dần theo một hướng, nguyên nhân rất có thể là gioăng định lượng hoặc vấn đề nước cấp; nếu chênh lệch lớn nhưng rời rạc, nguyên nhân thường khác — bọt khí hay thao tác người vận hành. Dữ liệu đo được giúp thay các suy đoán về nguyên nhân bằng hướng xử lý chính xác hơn.
Các bài đối chiếu: cách chọn máy chiết rót theo sản phẩm, tốc độ và độ chính xác nói chi tiết về thiết bị định lượng; bài cấu tạo và nguyên lý hoạt động máy chiết rót giúp nhận biết bộ phận nào liên quan đến sai lệch thể tích.
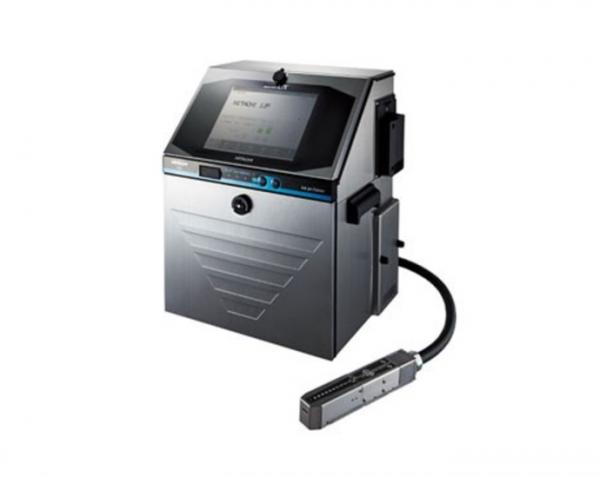
In ngày sản xuất và đóng dấu lô
Thủ tục truy xuất bắt đầu từ việc mỗi chai ghi được ngày sản xuất hoặc số lô bằng máy in date. Một nhịp như sau hoạt động tốt trong thực tế:
- Mỗi lô một mã: ngày + thứ tự lô trong ngày; khi có rủi ro hỏng sản phẩm, có thể rút chính xác phạm vi chai thuộc lô lỗi.
- Kiểm tra chữ in đầu ca: dùng chai thử, đọc rõ; chữ in mờ hoặc sai ngày là nguyên nhân làm truy xuất chậm nhất về sau.
- Chuyển lô có ghi nhận ở điểm giao ca: khi bắt đầu lô mới, máy in date thay giá trị và phải kiểm lại; thời điểm chuyển lô cũng được ghi trong nhật ký.
Giữ mẫu theo lô
Kiểm soát lô bắt đầu bằng việc giữ mẫu: mỗi lô giữ lại vài chai, ghi chú rõ ngày và số lô, đặt ở khu riêng với bảng ghi hạn lưu. Hạn giữ mẫu tùy theo quy định hiện hành đối với từng sản phẩm; trong thực tế nhiều xưởng giữ theo mức vài tháng hay lâu hơn tùy yêu cầu. Vai trò của việc giữ mẫu:
- Khi khiếu nại đến, có thể mở mẫu cùng lô để so sánh trước khi quyết định kiểm tra toàn bộ tồn kho;
- Khi cơ quan quản lý hoặc đối tác kiểm tra chất lượng, mẫu lô là bằng chứng kiểm soát hợp lệ;
- Chi phí gần như không đáng kể: chỉ cần một khu riêng và bảng ghi từng lô; số chai giữ mẫu mỗi lô theo quy định hiện hành của sản phẩm.
Tổ chức truy xuất lô
Truy xuất cần thu thập những thông tin tối thiểu theo từng lô, ghi liên tục theo ca:
- Chi tiết lô: ngày sản xuất, số lô, số chai đạt, số chai loại, nhân sự trực.
- Điều kiện sản xuất: máy nào chạy, định lượng bao nhiêu, kết quả kiểm tra nước đầu ngày nếu xưởng có lập bảng, ghi chú sự cố đã xuất hiện trong ca.
- Thông tin mắt xích nguồn: số lô phôi PET, số lô nắp, số hóa chất vệ sinh đã dùng nếu có — nhiều xưởng ghi ngay vào bảng làm việc hằng ngày.
Tình huống thực tế mà truy xuất giúp nhất: đại lý phản hồi một thùng chai có vấn đề. Với hồ sơ truy xuất tốt, bạn hồi đáp trong vài phút: lô sản xuất ngày nào, chạy trong ca nào, đã lấy mẫu chưa, chai mẫu còn hay không, có ghi chú sự cố trong ca đó không. Không có hồ sơ, việc xử lý chuyển sang dò tìm tự phát, kèm rủi ro mất khách hàng chỉ vì thiếu hồ sơ.
Câu hỏi thường gặp
Xưởng nhỏ có cần làm hết bốn mảng này không?
Bốn mảng kể trên bổ trợ lẫn nhau: soi đèn kiểm được các lỗi thấy bằng mắt, cân kiểm cho số liệu định lượng, giữ mẫu và truy xuất giữ bằng chứng về lô. Xưởng nhỏ có thể bắt đầu với ba việc ít tốn kém nhất: cân kiểm đầu ca, giữ mẫu theo lô và bản ghi truy xuất đơn giản; việc soi đèn có thể tổ chức theo mẫu lô nếu băng chuyền không quá nhanh.
Bao lâu cần kiểm lại hiệu chỉnh định lượng?
Cân kiểm đầu ca, giữa ca và cuối ca là khung phổ thông cho những người vận hành làm chuẩn; nếu trong ca có đổi sản phẩm, để kiểm lại ngay sau khi thay đổi sản phẩm hoặc chai.
Chai lỗi đã loại làm gì sau đó?
Khu chai loại phải tách riêng, ghi lô và có vùng biệt lập với khu còn chờ kiểm tra; tùy quy định hiện hành và mục đích (tái sử dụng chai, thu hồi, hay bỏ), chai lỗi được xử lý theo đúng trình tự. Dù chọn cách xử lý nào, ghi lại số chai đã loại theo từng lô — đây là một chỉ số quan trọng của chất lượng.
Kết luận
Kiểm soát chất lượng sau chiết rót là công đoạn bảo vệ những gì dây chuyền đã bỏ công tạo ra. Công cụ cơ bản gồm: soi đèn kiểm tra dị vật và mức chai, cân kiểm định lượng ở đầu ca, giữa ca, cuối ca, in ngày sản xuất gắn với số lô và giữ mẫu theo lô. Số liệu ghi lại hôm nay trở thành bằng chứng trả lời khiếu nại ngày mai; đầu tư cho bước kiểm này không lớn, hiệu quả giữ lại lâu dài.
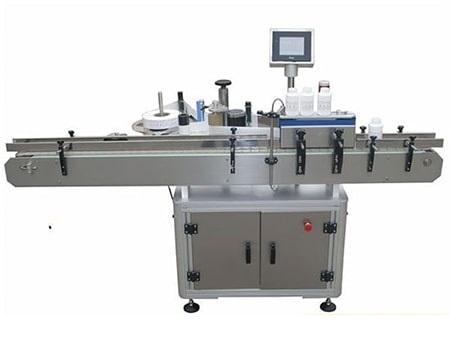
An Đạt Phát tư vấn tổ chức kiểm soát chất lượng và chọn thiết bị hỗ trợ như máy in date tự động, máy dán nhãn chai tròn tự động. Xem danh mục máy chiết rót và các công trình thực tế, hoặc liên hệ hotline 0988.985.126 / email maydaviensach@gmail.com để được tư vấn theo sản lượng và hình thức sản phẩm.